

1. DEFINICIÓN Y CONCEPTOS GENERALES DE LA CAVITACIÓN
(Referencias bibliográficas: [1], [2] y [5])
1.1. Definición
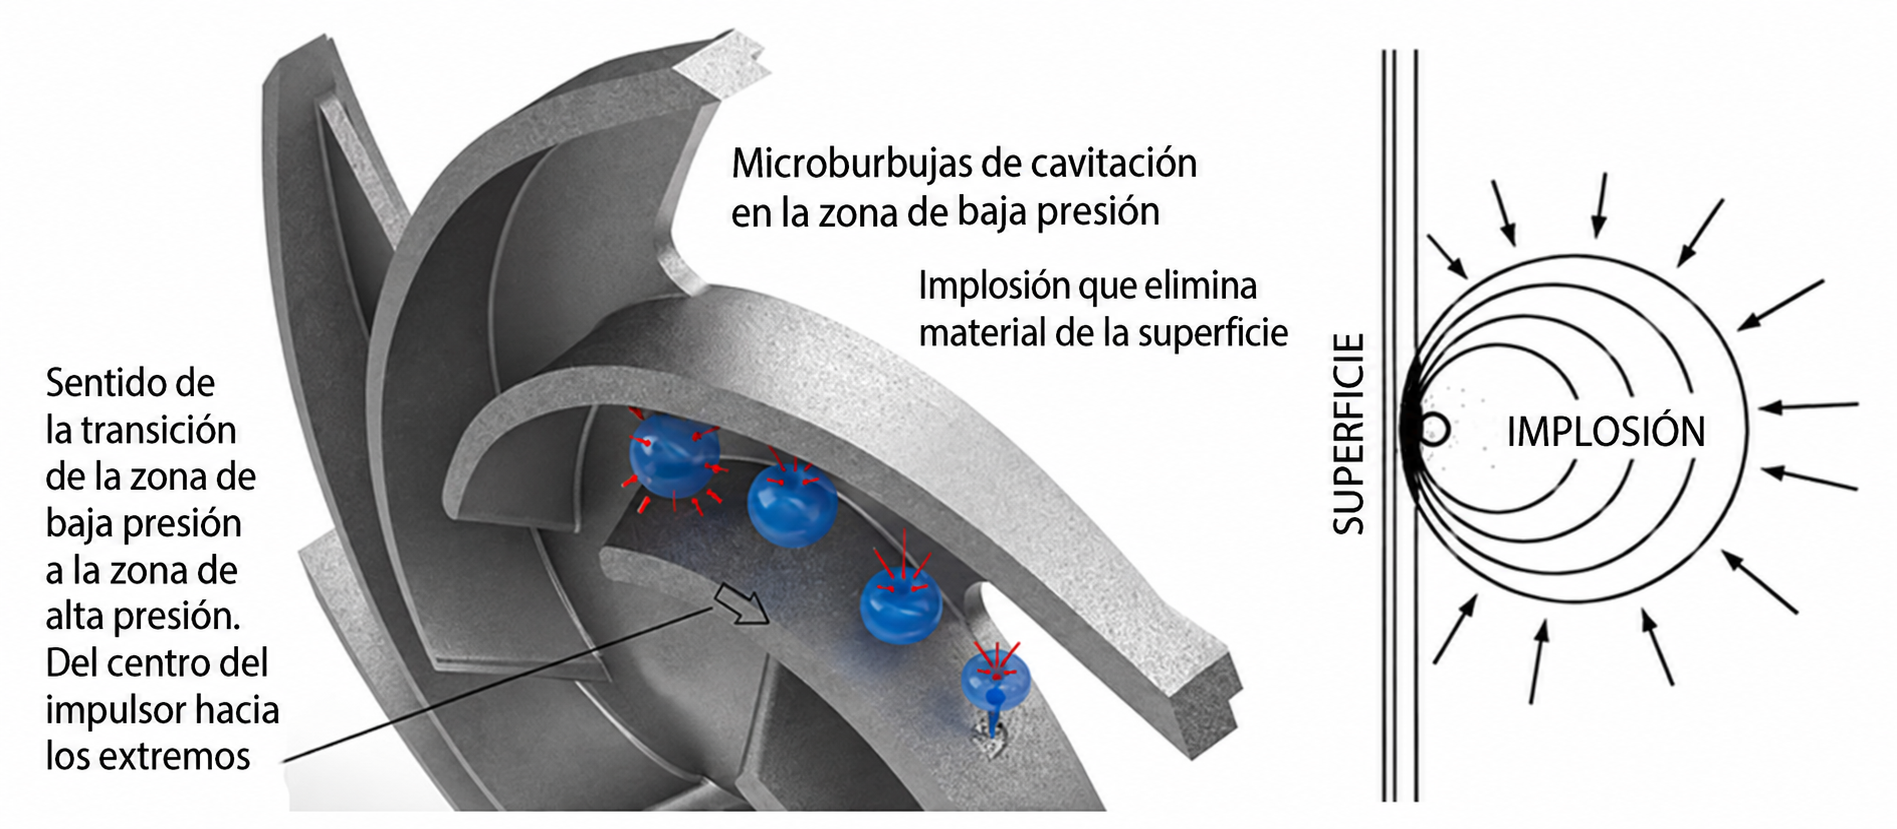
El fenómeno de la cavitación ocurre cuando se forman burbujas o cavidades de vapor en un flujo de líquido, como consecuencia de reducciones locales de presión (por ejemplo, en determinadas regiones de los álabes de bombas o turbinas hidráulicas).
La presión en el punto donde se inicia la cavitación puede ser igual o inferior a la presión de vapor del líquido, dependiendo de la cantidad y distribución de partículas presentes en el líquido, a las cuales pueden adherirse pequeñas burbujas de gas o aire no disuelto.
Estas partículas actúan como centros de nucleación que dan inicio a la vaporización. El crecimiento y el colapso o implosión de estas burbujas de vapor, cerca de superficies sólidas, pueden provocar graves daños por erosión en las superficies del material.
1.1. Presión de vapor
La presión de vapor de un líquido es la presión absoluta a la cual el líquido se vaporiza o se convierte en gas, a una temperatura específica, como se muestra en el Gráfico 1.
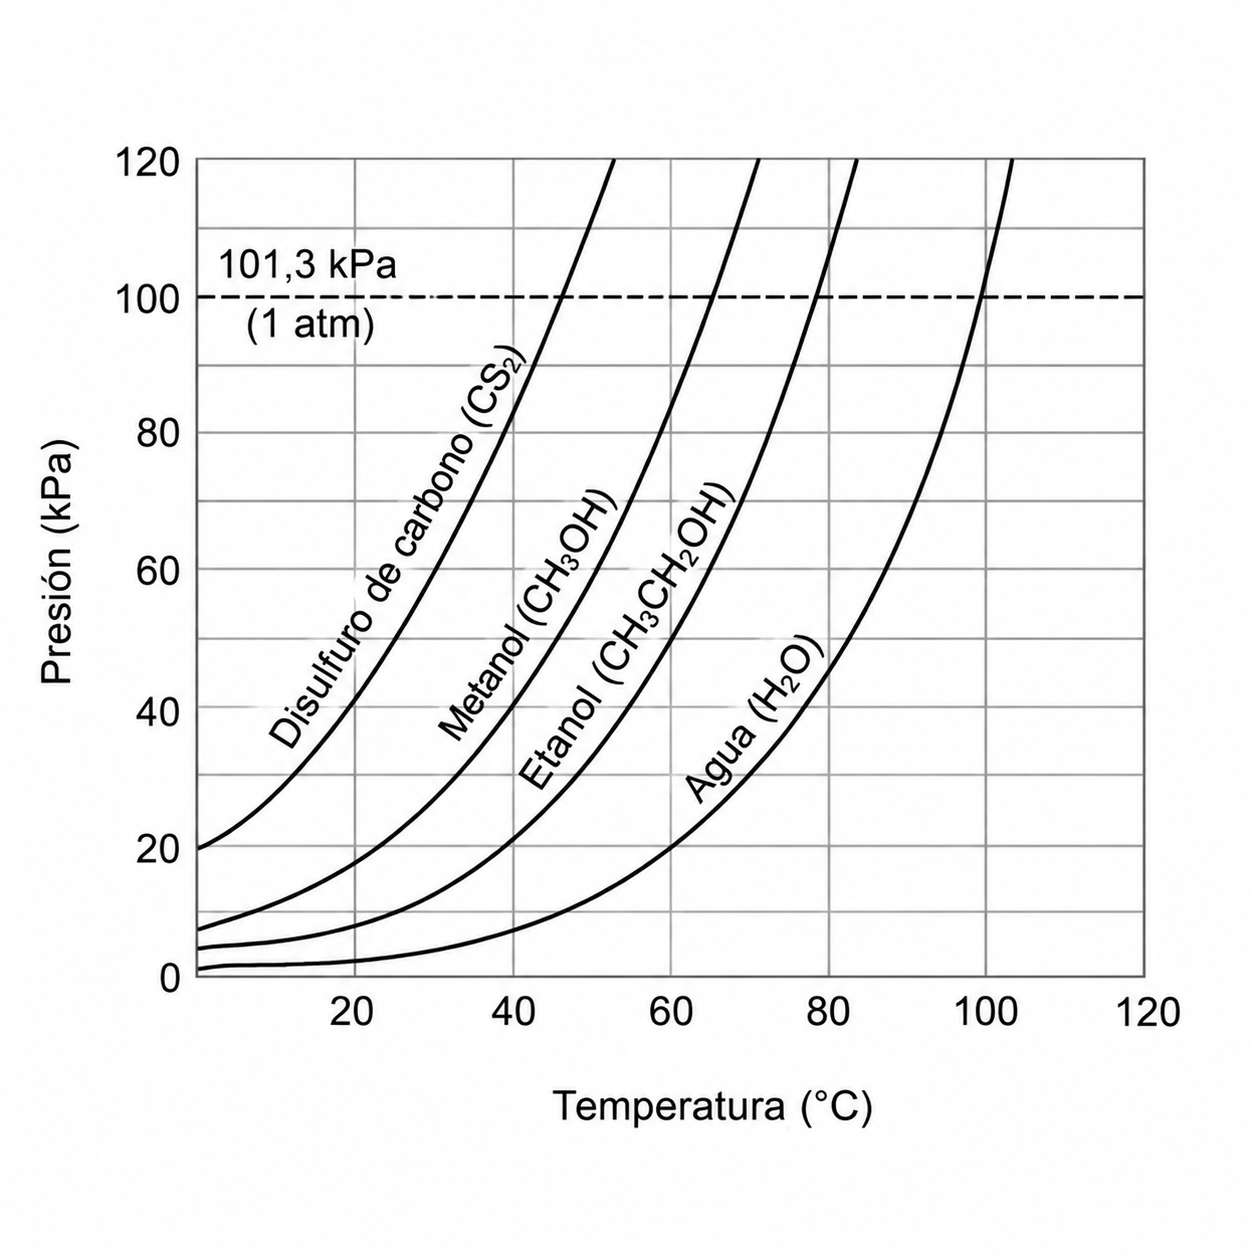
Normalmente, su unidad se expresa en bar(a) o kPa. La presión de vapor de un líquido aumenta con su temperatura. Por lo tanto, esta presión debe indicarse junto con la temperatura del líquido.
A modo de ejemplo, examinemos la siguiente condición:
Al nivel del mar, el agua entra en ebullición a 100 °C, a una presión atmosférica de 1,013 bar. Si deseamos aumentar esta temperatura, debemos disponer de una caldera o un recipiente a presión, diseñados para soportar presiones superiores a 1,013 bar.
De hecho, en los Andes, a 4.600 m sobre el nivel del mar, la presión atmosférica local es de 0,573 bar en lugar de 1,013 bar. Se sabe que en esta región el agua entra en ebullición a 84,4 °C. Por lo tanto, a 84,4 °C podemos afirmar que la presión de vapor del agua es de aproximadamente 0,573 bar.
1.3. Los efectos de la cavitación
En un flujo a través de tuberías metálicas o bombas centrífugas, las burbujas de vapor pueden formarse en regiones de baja presión y colapsar poco después en regiones de mayor presión.
Cuando las burbujas colapsan, el líquido circundante impacta contra las partes metálicas a la velocidad del sonido en el medio fluido. Esto produce un ruido característico, similar al de canicas o piedras golpeando las superficies metálicas.
El sonido se propaga a una velocidad de 1.463 m/s en el agua. La energía cinética por unidad de peso (velocity head) de una burbuja que implosiona debido a la cavitación puede calcularse de la siguiente manera:
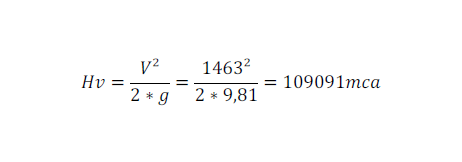
Convirtiendo esta energía en energía de presión, obtenemos:
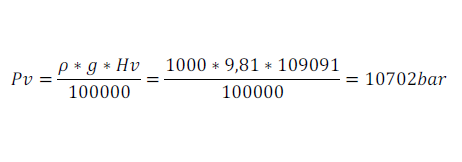
Por lo tanto, basándose en la ecuación de la carga de velocidad, una burbuja de cavitación, después de su implosión, ejerce una presión repentina de 10.702 bar sobre las partes metálicas de las bombas o tuberías.
Los experimentos realizados en laboratorios de hidráulica, utilizando cálculos y técnicas más precisas, han registrado presiones de 1 gigapascal (GPa), equivalentes a 10.000 bar. Esto explica la apariencia de los daños provocados por la cavitación en las tuberías y los componentes internos de las bombas.
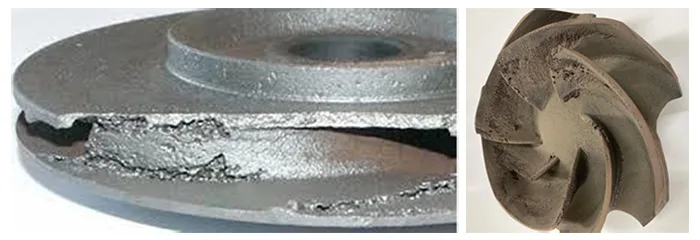
Estos daños se asemejan a marcas profundas producidas por golpes de martillos de bola sobre el cuerpo del impulsor o la carcasa, con posible desprendimiento de material en los bordes metálicos de estos componentes, como se muestra en la Figura 2.
2. LA CAVITACIÓN EN BOMBAS CENTRÍFUGAS
(Referencia bibliográfica: [3])
A continuación, se describe la cavitación en bombas centrífugas, sus consecuencias y las medidas para evitarla.
2.1. Descripción del fenómeno en la bomba centrífuga
Como regla general, en el interior de la bomba, la presión disminuye en el ojo del impulsor debido al aumento de la velocidad del fluido. Por esta razón, el fluido puede entrar en ebullición parcial a la temperatura de bombeo. Por ejemplo, en esta región la presión puede disminuir hasta apenas 0,07 bar(a), por lo que el agua podría vaporizarse a tan solo 38 °C.
Cuando se produce cavitación en una bomba, su eficiencia disminuye. También pueden presentarse perturbaciones repentinas en el flujo y una caída de presión en la boquilla de descarga.
En este punto, conviene mencionar dos parámetros de suma importancia para prevenir la cavitación en bombas centrífugas: el NPSHa (Net Positive Suction Head Available, altura neta positiva de succión disponible), calculado por el usuario, y el NPSHr (Net Positive Suction Head Required, altura neta positiva de succión requerida), determinado por el fabricante de la bomba. Ambos se abordarán con mayor profundidad a lo largo del texto.
Como ya se mencionó brevemente en los capítulos anteriores, los efectos perceptibles de la cavitación son los ruidos y las vibraciones provenientes del cuerpo de la bomba. Si la bomba opera en condiciones de cavitación durante un período prolongado, pueden producirse los siguientes daños en el equipo:
- Marcas de erosión (pitting) en los álabes del impulsor y en la superficie interna de la voluta de la bomba. Véase la Figura 2.
- Fallas mecánicas prematuras en los cojinetes.
- Fallas mecánicas prematuras en el sello mecánico.
- Rotura del eje y fallas por fatiga en otros componentes metálicos de la bomba.
2.3. Causas de la cavitación en bombas centrífugas
Los problemas de cavitación en bombas centrífugas generalmente tienen su origen en:
- Una reducción de la presión en la boquilla de succión.
- Un aumento de la temperatura del fluido bombeado.
- Un aumento de la velocidad de entrada del flujo en la boquilla de succión.
- Separación de las capas del flujo o reducción del caudal debido a cambios en la viscosidad del fluido bombeado.
- Condiciones inadecuadas en la tubería de succión, causadas por obstrucciones o componentes que generan elevadas pérdidas de carga, como el uso de codos en lugar de curvas de radio largo.
- Una bomba inadecuada para el sistema o las condiciones de servicio.
2.4. Soluciones sugeridas para los problemas de cavitación
La mayoría de los problemas de cavitación pueden resolverse o minimizarse mediante las siguientes medidas, siempre que sea posible:
- Aumentar la presión en la succión de la bomba.
- Reducir las pérdidas de carga en la tubería de succión, especialmente las que se producen cerca de la boquilla de entrada de la bomba (pérdidas por fricción).
- Utilizar una bomba de mayor tamaño.
- Reducir la presión de vapor del líquido, disminuyendo, por ejemplo, su temperatura.
- Purgar hacia la atmósfera el aire o las burbujas de vapor transportadas por el fluido de succión.
- Seleccionar materiales de mayor dureza para los componentes críticos de la bomba. Esto no elimina la cavitación, pero reduce la erosión.
2.5. Ejemplo práctico relacionado con la cavitación
Para ilustrar de manera práctica el fenómeno de la cavitación, se presenta a continuación un problema real:
Una instalación industrial necesita bombear 3 m³/h de agua desde un pozo cuyo nivel freático se encuentra a 12 m de profundidad. ¿Es posible realizar esta operación con una bomba centrífuga convencional?
Respuesta: No existe una bomba centrífuga convencional capaz de realizar esta operación, ya que el agua se vaporizaría antes de ingresar por la brida de succión de la bomba. Las burbujas de vapor que lograran entrar en la bomba provocarían una cavitación intensa.
Justificación: La presión de succión disponible para la bomba es igual a la presión atmosférica sobre el nivel freático del pozo abierto.
Por lo tanto:
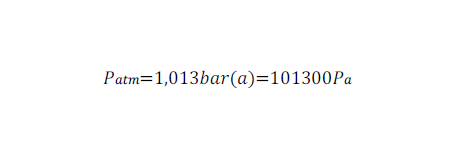
Pero, por otro lado:

Es decir, la altura máxima de succión negativa que una bomba centrífuga puede alcanzar es de 10,33 m, calculada teóricamente, ya que el valor real es considerablemente inferior y depende de numerosos factores relacionados con el tipo de bomba.
2.6. Tipos de cavitación en bombas centrífugas
Existen cinco tipos reconocidos de cavitación en bombas centrífugas:
- Cavitación por vaporización, también conocida como cavitación por NPSHa insuficiente.
- Cavitación por recirculación interna.
- Cavitación por holgura reducida entre el paso de los álabes y la lengüeta de la voluta.
- Cavitación por aspiración de aire.
- Cavitación por flujo turbulento en la boquilla de succión de la bomba.
En este texto, analizaremos únicamente los dos primeros tipos, por ser los más frecuentes. El análisis de los demás puede encontrarse en la literatura técnica existente.
2.6.1. Cavitación por vaporización
La cavitación por vaporización está presente en el 70 % de los casos de cavitación en bombas centrífugas. También se conoce como cavitación clásica.
Para facilitar su comprensión, conviene recordar que el agua hierve cuando la temperatura es suficientemente alta y también cuando la presión es suficientemente baja.
De acuerdo con la ecuación de Bernoulli, cuando la velocidad aumenta, la presión disminuye. En una bomba centrífuga en funcionamiento, el líquido se acelera hacia el ojo del impulsor hasta alcanzar una determinada velocidad de entrada.
Bajo ciertas condiciones, el líquido puede hervir o vaporizarse en el ojo del impulsor. Cuando esto ocurre, se puede afirmar que la bomba entra en cavitación por vaporización.
Este tipo de cavitación evidencia una insuficiencia de NPSHa en el sistema, presentando un valor de NPSHa inferior al requerido por la bomba (NPSHr). La recomendación general para prevenir este tipo de cavitación se basa en la siguiente fórmula:

Como ya se mencionó, esta es una recomendación general, ya que en determinados casos el margen de seguridad de 1 metro de columna de líquido (mcl) puede ser insuficiente y deberá aumentarse.
En este punto, conviene presentar la fórmula del NPSHa, que debe aplicarse al sistema. El NPSHa siempre debe calcularse en metros de columna del líquido bombeado (mcl).
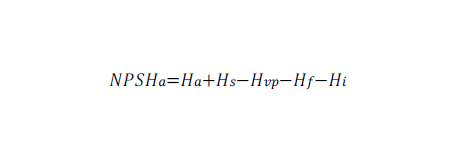
Donde:
- Ha = Presión atmosférica local, expresada en metros de columna de líquido (mcl). Al nivel del mar, equivale a 10,33 metros de columna de agua (mca), por lo que debe convertirse a mcl.
- Hs = Altura estática de succión, correspondiente a la altura del líquido por encima de la bomba, tomando como referencia la línea central de la bomba, expresada en mcl.
- Hvp = Presión de vapor del líquido a la temperatura de bombeo. Puede obtenerse de las tablas de presión de vapor del líquido en condiciones de saturación, como una aproximación válida. Debe convertirse a mcl.
- Hf = Pérdida de carga en la tubería de succión hasta la brida de entrada de la bomba, expresada en mcl.
- Hi = Pérdida de carga por fricción desde la brida de entrada de la bomba hasta el ojo del impulsor, expresada en mcl. Puede estimarse en 0,6 mcl, aunque depende del diseño de la bomba.
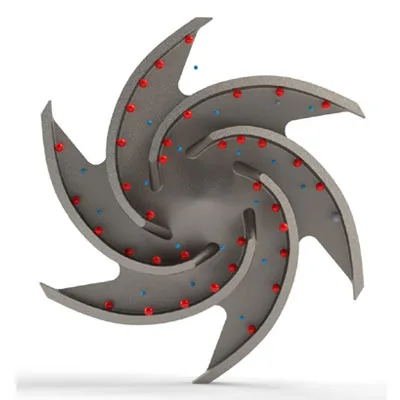
En este caso, cuando la bomba se desmonta en el taller, generalmente se observa que los daños causados por la cavitación por vaporización se encuentran en la parte posterior de los álabes, en dirección al ojo del impulsor, como se muestra esquemáticamente en la Figura 3.
Para resolver y prevenir estos problemas, se pueden implementar las siguientes medidas, siempre que sea posible:
- Disminuir la temperatura del fluido, lo que reduce Hvp.
- Aumentar la altura del nivel del líquido por encima de la bomba, lo que incrementa Hs.
- Reducir la velocidad de rotación de la bomba, lo que indirectamente reduce Hf.
- Aumentar el diámetro del ojo del impulsor, lo que reduce Hf y Hi.
- Utilizar un inductor instalado en la entrada del impulsor, lo que reduce Hi y aumenta la presión disponible en la entrada.
- Instalar dos bombas más pequeñas en paralelo, lo que reducirá Hf y Hi.
- Instalar una bomba de refuerzo (booster) que alimente la bomba principal, lo que aumentará la presión disponible en la succión.
2.6.2. Cavitación por recirculación interna
Esta es una condición extrema que se presenta cuando la bomba opera muy por debajo del caudal mínimo recomendado por el fabricante. Ocurre cuando el caudal de descarga se reduce considerablemente y el fluido prácticamente no puede salir de la bomba. Como consecuencia, el líquido se ve obligado a recircular a través del impulsor, desplazándose desde las regiones de alta presión hacia las de baja presión.
El fenómeno de cavitación se produce entonces por dos razones fundamentales: en primer lugar, el líquido circula dentro de la voluta a una velocidad asociada a la rotación del impulsor y se sobrecalienta rápidamente; en segundo lugar, el líquido es forzado a pasar a alta velocidad a través de holguras estrechas, como ocurre en las bombas de impulsor abierto, entre los extremos de los álabes del impulsor y la pared interna de la voluta.
Las altas temperaturas y velocidades favorecen la cavitación del fluido bombeado.
Si la bomba opera con caudales próximos al mínimo recomendado por el fabricante, la cavitación propiamente dicha puede ser apenas incipiente. En estas condiciones, los ruidos y las vibraciones provienen únicamente de una recirculación menos intensa, sin que necesariamente se produzca cavitación.
Aunque esta condición puede ser altamente perjudicial para los componentes de la bomba, como los cojinetes y los sellos mecánicos, los efectos superficiales de este tipo de recirculación son completamente diferentes de los provocados por la cavitación por vaporización.
Las bombas de impulsor abierto que realmente presentan cavitación debido a la recirculación suelen mostrar daños en los bordes de ataque de los álabes, en dirección al ojo del impulsor, así como en sus extremos, según se indica esquemáticamente en la Figura 4.

Para mitigar el problema de la recirculación en bombas de impulsor abierto que operan cerca del caudal mínimo, se puede actuar directamente sobre la tubería de descarga para reducir las pérdidas de carga aguas abajo de la bomba. También es posible instalar una válvula automática de recirculación hacia el recipiente de succión o utilizar una línea de derivación (bypass) hacia dicho recipiente, equipada con una placa de orificio.
2.6.3. La cuestión del NPSHr de la bomba
Generalmente, el NPSHr de una bomba no se calcula, aunque existen fórmulas en la literatura técnica que permiten obtener resultados aproximados.
Lo correcto es obtener el valor del NPSHr directamente de las curvas características proporcionadas por el fabricante de la bomba. El NPSHr depende del caudal: cuanto mayor sea este, mayor será el valor del NPSHr.
Es importante recordar que el NPSHa es una característica del sistema, mientras que el NPSHr es una característica de la bomba.
Sin embargo, es posible reducir el valor del NPSHr de la bomba mediante las siguientes medidas, siempre que sean técnicamente viables:
- Utilizar una bomba con una boquilla de succión de mayor diámetro. Por ejemplo, sustituir una bomba 3×4×10 por otra 4×6×10. Al aumentar el diámetro de la brida de succión de 4 a 6 pulgadas, las pérdidas de carga por fricción (Hi) disminuirán. Como la altura manométrica es aproximadamente proporcional al cuadrado del diámetro del impulsor (D²), se podrá mantener la misma altura manométrica requerida por el sistema.
- Mecanizar y mejorar el acabado superficial de la boquilla de entrada de la bomba, ya que generalmente es una de las zonas más rugosas de la fundición de la carcasa. Centrar la pieza en un torno y realizar una alineación precisa permitirá reducir Hi.
- Utilizar una bomba de mayor tamaño que opere a una velocidad de rotación menor. Esto también reducirá Hi.
3. CAVITACIÓN EN BOMBAS DE VACÍO DE ANILLO LÍQUIDO
(Referencias bibliográficas: [2], [4] y [6])
A continuación, se abordarán de manera general los problemas más frecuentes relacionados con la cavitación en bombas de vacío de anillo líquido, sus causas, consecuencias y posibles soluciones.
3.1. Definición
La cavitación en las bombas de vacío de anillo líquido se produce cuando las burbujas de vapor formadas en condiciones de vacío quedan sometidas a un aumento de presión en la lumbrera de descarga de la bomba, provocando su implosión o colapso.
Si una bomba de vacío de anillo líquido presenta ruidos anormales, similares al sonido de canicas o pequeñas piedras en su interior, es muy probable que esté experimentando cavitación.
3.2. Conceptos generales – Condensación y cavitación
Como es sabido, la cavitación en el lado de succión ocurre cuando la bomba de vacío opera a una presión de succión cercana a la presión de vapor de su líquido de sellado.
De acuerdo con lo expuesto anteriormente, es recomendable que la presión absoluta de succión de la bomba de vacío de anillo líquido sea superior al doble de la presión de saturación del líquido de sellado a una temperatura determinada, garantizando así una operación segura.
Para condiciones de operación más críticas, puede establecerse un límite mínimo de presión de succión que deberá mantenerse al menos 16 mbar por encima de la presión de vapor del líquido de sellado, correspondiente a su temperatura de operación.
Si la temperatura del líquido de sellado aumenta, su presión de vapor también se incrementa y, en consecuencia, aumenta el riesgo de cavitación.
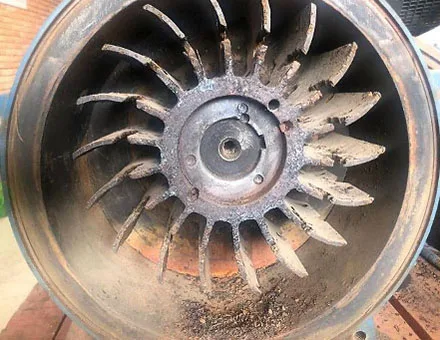
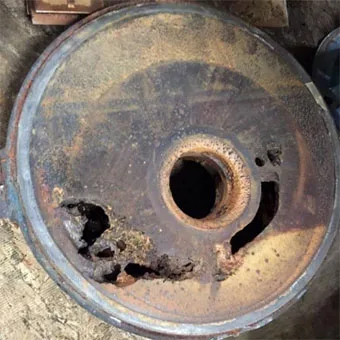
La Figura 5 muestra los efectos de la cavitación en una bomba de vacío de anillo líquido, mientras que la Figura 6 ilustra estos efectos en la placa de las lumbreras de succión y descarga del mismo tipo de bomba.
3.3. Aspectos relevantes de la cavitación en bombas de anillo líquido
La cavitación en bombas de vacío de anillo líquido es un fenómeno que ocurre en el líquido de sellado de la bomba y constituye una anomalía importante que debe considerarse al evaluar el rendimiento de estos equipos.
El fenómeno comienza con la formación de burbujas de vapor en el agua de sellado, bajo condiciones específicas de presión y temperatura. Por ejemplo, a una presión absoluta de 52 Torr (52 mmHg), el agua entra en ebullición a 39 °C. Si aumentamos esta presión, el agua permanecerá en estado líquido, saliendo de la zona de cavitación.
Como se mencionó anteriormente, las tablas de presión de vapor indican la relación crítica entre presión y temperatura del líquido de sellado, en este caso el agua, para que se produzca este fenómeno.
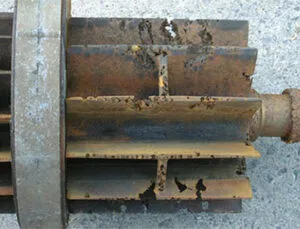
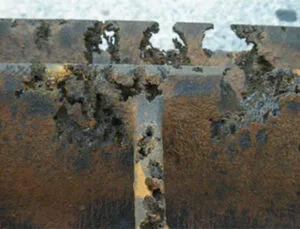
Al examinar una bomba que ha sufrido cavitación severa, se observan daños característicos de este fenómeno en sus componentes internos. Estos daños se asemejan a marcas producidas por golpes de martillo o incluso a cráteres distribuidos uniformemente sobre los impulsores, como se muestra en las Figuras 7, 7.1, 8 y 8.1.
Si la bomba es de dos etapas, estas marcas pueden aparecer en ambas, dependiendo de las condiciones específicas de operación.
Otra zona donde frecuentemente se presentan daños por cavitación es en las lumbreras de succión y descarga, como se muestra en la Figura 6.
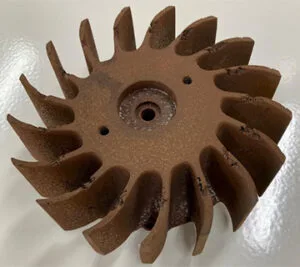
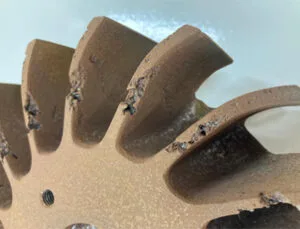
Generalmente, para controlar o prevenir la cavitación, el líquido de sellado debe ser capaz de soportar el nivel de vacío esperado en el medio que se va a evacuar, sin vaporizarse ni entrar en ebullición. Se abordarán más detalles en el apartado 3.4.
El punto de vaporización del líquido de sellado determina el valor mínimo de presión absoluta de succión al que la bomba puede operar sin cavitación. A presiones inferiores, la bomba experimentará cavitación. Sin embargo, lo que realmente provoca los daños por cavitación es la implosión de las burbujas formadas, no su creación.
Cuando se produce el colapso de las burbujas, microchorros de agua impactan contra las partes metálicas de la bomba. Para que las burbujas de vapor colapsen, debe producirse un aumento de presión o una disminución de temperatura en una determinada zona de la bomba.
Durante la compresión del gas, se produce un aumento de presión a medida que este atraviesa la bomba hasta llegar a la lumbrera de descarga. Por lo tanto, para mantener la bomba libre de cavitación, la temperatura del agua de sellado debe permanecer por debajo de la temperatura de saturación correspondiente a la presión de vacío de operación.
El líquido de sellado debe mantenerse suficientemente frío para evitar la vaporización bajo cualquier condición de funcionamiento de la bomba. Una vez que se produce la vaporización dentro de la bomba, formando burbujas debido a una presión absoluta inferior a la especificada en el diseño, el colapso de estas resulta inevitable, ya que el gas se comprime hasta alcanzar una presión más elevada en la lumbrera de descarga.
La capacidad de la bomba (volumen de succión) también se ve afectada por la temperatura del agua de sellado. Esta capacidad depende de la presión de succión (vacío), que a su vez está relacionada con la temperatura del agua de sellado. Cuando la temperatura aumenta, solo pueden alcanzarse presiones absolutas de succión más elevadas y menores capacidades de bombeo.
A continuación, se presenta un ejemplo: si la temperatura del agua de descarga, antes del recipiente separador, permanece por debajo de 22 °C, puede alcanzarse una presión absoluta de succión de 18 Torr, valor cercano a la presión de vapor del agua a esa temperatura.
Sin embargo, si la temperatura del agua de descarga aumenta a 27 °C y la presión de succión deseada es de 25 Torr, la presión parcial del vapor de agua a 27 °C es de 26,3 Torr. Por lo tanto, la bomba estaría experimentando cavitación al operar a 25 Torr.
3.4. Medidas para prevenir la cavitación
La cavitación en las bombas de vacío puede atribuirse frecuentemente a cambios en las condiciones originales de servicio para las cuales se seleccionó la bomba. La temperatura que debe mantenerse en el agua de sellado también constituye un criterio importante de selección, ya que en ocasiones depende de las condiciones ambientales, como ocurre con las torres de enfriamiento de agua.
Por lo tanto, si una bomba funciona normalmente y comienza repentinamente a experimentar cavitación, esto puede indicar un aumento brusco de la temperatura del agua de sellado.
La ubicación de los daños causados por cavitación en el interior de la bomba puede variar, como se observa cuando estos equipos se desmontan en el taller para inspeccionar sus componentes internos.
Es importante destacar que estos daños pueden encontrarse en cualquier parte de la bomba. En bombas de dos etapas, la cavitación puede afectar incluso a componentes que no pertenecen a la primera etapa, donde se presentan las presiones más bajas.
Para prevenir la cavitación en bombas de anillo líquido, deben identificarse las causas del aumento de temperatura del agua de sellado.
Aunque se considera que el funcionamiento de una bomba de anillo líquido es aproximadamente isotérmico, en la práctica esto no es completamente cierto. La temperatura del agua de sellado puede aumentar por numerosas razones.
Por ejemplo, se produce un incremento de temperatura debido a la transferencia de calor resultante del trabajo de compresión del gas realizado por el anillo líquido. Los vapores presentes en el gas de succión se condensan y liberan calor durante el cambio de fase.
Asimismo, los gases no condensables presentes en la mezcla de succión alcanzan el equilibrio térmico con el anillo líquido, transfiriendo calor al agua. Todas estas fuentes de energía contribuyen al aumento de la temperatura del agua de sellado.
Por lo tanto, la cantidad de agua fría de reposición (make-up) suministrada a través del tanque separador es importante para mantener la temperatura del agua de salida por debajo de la temperatura de saturación correspondiente a una determinada presión de succión.
La cavitación puede evitarse mediante la adopción de determinadas medidas en el diseño de las bombas. El uso de materiales resistentes a la abrasión puede reducir los efectos de la cavitación en ciertos componentes de la bomba; sin embargo, estos materiales no evitan el fenómeno en sí.
Para prevenir la cavitación, el caudal de gases no condensables debe ajustarse a la curva característica de la bomba, respetando siempre su presión absoluta mínima de succión.
Como alternativa, para evitar presiones inferiores al límite mínimo, la bomba también puede conectarse a una tubería de gas inerte que vaya desde la parte superior del recipiente separador de líquido, normalmente instalado en la descarga, hasta la succión de la bomba, mediante una válvula de control.
También pueden utilizarse otros dispositivos, como válvulas manuales o automáticas, entre ellas las válvulas regulables de alivio de vacío, que permiten la entrada de aire atmosférico directamente al lado de succión de la bomba.
A continuación, se presenta una lista resumida de verificaciones destinadas a prevenir posibles problemas de cavitación en bombas de vacío de anillo líquido:
- Verificar que la temperatura del anillo líquido en circulación sea suficientemente baja para mantener el nivel de vacío deseado.
- Comprobar si la temperatura del agua en la descarga hacia el tanque separador es demasiado elevada, ya que esto puede indicar cavitación interna.
- Verificar el agua de reposición que ingresa al tanque separador, incluyendo su caudal y temperatura. Calcular si el suministro será suficiente para compensar las pérdidas por evaporación del líquido de sellado.
- Comprobar si el intercambiador de calor del agua recirculada presenta obstrucciones por incrustaciones o ensuciamiento (fouling). Véanse las consideraciones del apartado 3.5.
- Verificar la presión, temperatura y caudal del agua de enfriamiento en el intercambiador de calor. De acuerdo con el balance térmico, estos parámetros deben garantizar el enfriamiento adecuado del agua recirculada que ingresa a la bomba.
- Verificar la presión de ajuste (set point) de la válvula de alivio de vacío. Esta válvula debe permitir una entrada suficiente de aire atmosférico cuando la presión absoluta de succión descienda por debajo del límite de diseño.
3.5. El intercambiador de calor del agua de sellado
Uno de los principales equipos que requieren atención cuando una bomba de anillo líquido no funciona satisfactoriamente es el intercambiador de calor del agua de sellado.
Este intercambiador, generalmente de placas, se instala en el circuito de recirculación cuando se reutiliza el líquido de sellado procedente del tanque separador.
El líquido de sellado debe enfriarse hasta alcanzar una temperatura más baja antes de ingresar nuevamente a la bomba. La temperatura y el caudal de entrada deben ser adecuados para garantizar el nivel de vacío y la capacidad volumétrica de la bomba.
Se observa que, durante el mantenimiento de un sistema de vacío, este equipo suele recibir poca atención y, en muchos casos, se subestima su importancia.
Sabemos que el nivel de vacío deseado (presión de succión) solo puede mantenerse cuando existe compatibilidad con la presión de vapor del líquido de sellado. De lo contrario, la bomba puede experimentar cavitación debido a la vaporización de dicho líquido.
Por lo tanto, si no se produce una transferencia de calor satisfactoria en el intercambiador, la bomba perderá capacidad y rendimiento de vacío.
En otras palabras, el mantenimiento de este equipo es de fundamental importancia para el funcionamiento de un sistema de vacío. Para alcanzar este objetivo, deben observarse varios aspectos relevantes, descritos a continuación:
- El intercambiador debe mantenerse limpio para garantizar una capacidad eficaz de transferencia de calor.
- Con la bomba en funcionamiento, es conveniente medir las temperaturas de entrada y salida tanto del agua de enfriamiento como del agua de sellado. Estos valores deben compararse con las especificaciones originales de diseño.
- Medir también el caudal del agua de enfriamiento y el aumento de su temperatura. Si el caudal es correcto, pero no se observa un incremento significativo de temperatura, esto indica una transferencia de calor deficiente y puede evidenciar la presencia de incrustaciones o ensuciamiento (fouling) en el intercambiador. Como consecuencia, el agua del anillo líquido ingresará a la bomba a una temperatura más elevada, comprometiendo el nivel de vacío y la capacidad del equipo.
- También es conveniente verificar si está ingresando aire al sistema y acumulándose dentro del intercambiador. Esta situación es especialmente relevante en los intercambiadores de carcasa y tubos, donde la presencia de aire puede reducir la capacidad de transferencia de calor.
- Es frecuente que el sistema de enfriamiento no funcione según lo previsto. El intercambiador puede estar subdimensionado o las condiciones originales de diseño pueden diferir de las condiciones actuales de operación. También puede existir una preparación inadecuada para la puesta en marcha, como tuberías que no recibieron una limpieza previa (startup flushing), lo que permite la acumulación de impurezas en el intercambiador.
Por lo tanto, independientemente de su tamaño o tipo, el intercambiador de calor debe inspeccionarse durante el mantenimiento y supervisarse durante la operación.
4. BIBLIOGRAFÍA
Para la elaboración de este trabajo, se consultaron las siguientes publicaciones:
[1] Introducción a la Mecánica de Fluidos – 8.ª edición – Fox / McDonald / Pritchard
[2] Fundamentos de Termodinámica – Traducción de la 8.ª edición estadounidense – Borgnakke y Sonntag
[3] Know and Understand Centrifugal Pumps – 1.ª edición – Larry Bachus y Angel Custodio
[4] Liquid Ring Vacuum Pumps, Compressors and Systems – 1.ª edición – Helmuth Bannwarth
[5] Vacuum Technology in the Chemical Industry – 1.ª edición – Wolfgang Jorisch
[6] Cavitation in Liquid Ring Vacuum Pumps Used in Condenser Venting Service – Graham Corporation